速鑫斌码垛机与包装线联动系统的技术优势及应用案例分析
从单机到系统:包装线联动的本质跃迁
在湖北速鑫斌科技的客户现场,我们经常看到这样的场景:一台码垛机孤军奋战,前后工序的节拍却像两个脾气不合的乐手——前端包装机时快时慢,后端码垛机要么空转待料,要么被堆积的成品压得喘不过气。这并非设备本身的问题,而是自动化包装线缺乏系统级联动的典型症候。真正成熟的码垛机,不该是流水线上的“独立演员”,而应是整个包装体系的“节奏控制器”。
速鑫斌科技在研发联动系统时,核心逻辑只有一条:让码垛机的每一次抓取、提升、转向,都成为前道包装设备与后道仓储系统之间的“心跳信号”。我们通过PLC总线协议打通了包装设备与码垛机之间的数据通道,将传统“先后启停”的串联模式,改写为“实时反馈”的并联协同。这套系统对自动化设备的调度精度要求极高,实测中,我们将包装线与码垛机之间的响应延迟控制在了180毫秒以内,远低于行业常见的500毫秒水平。
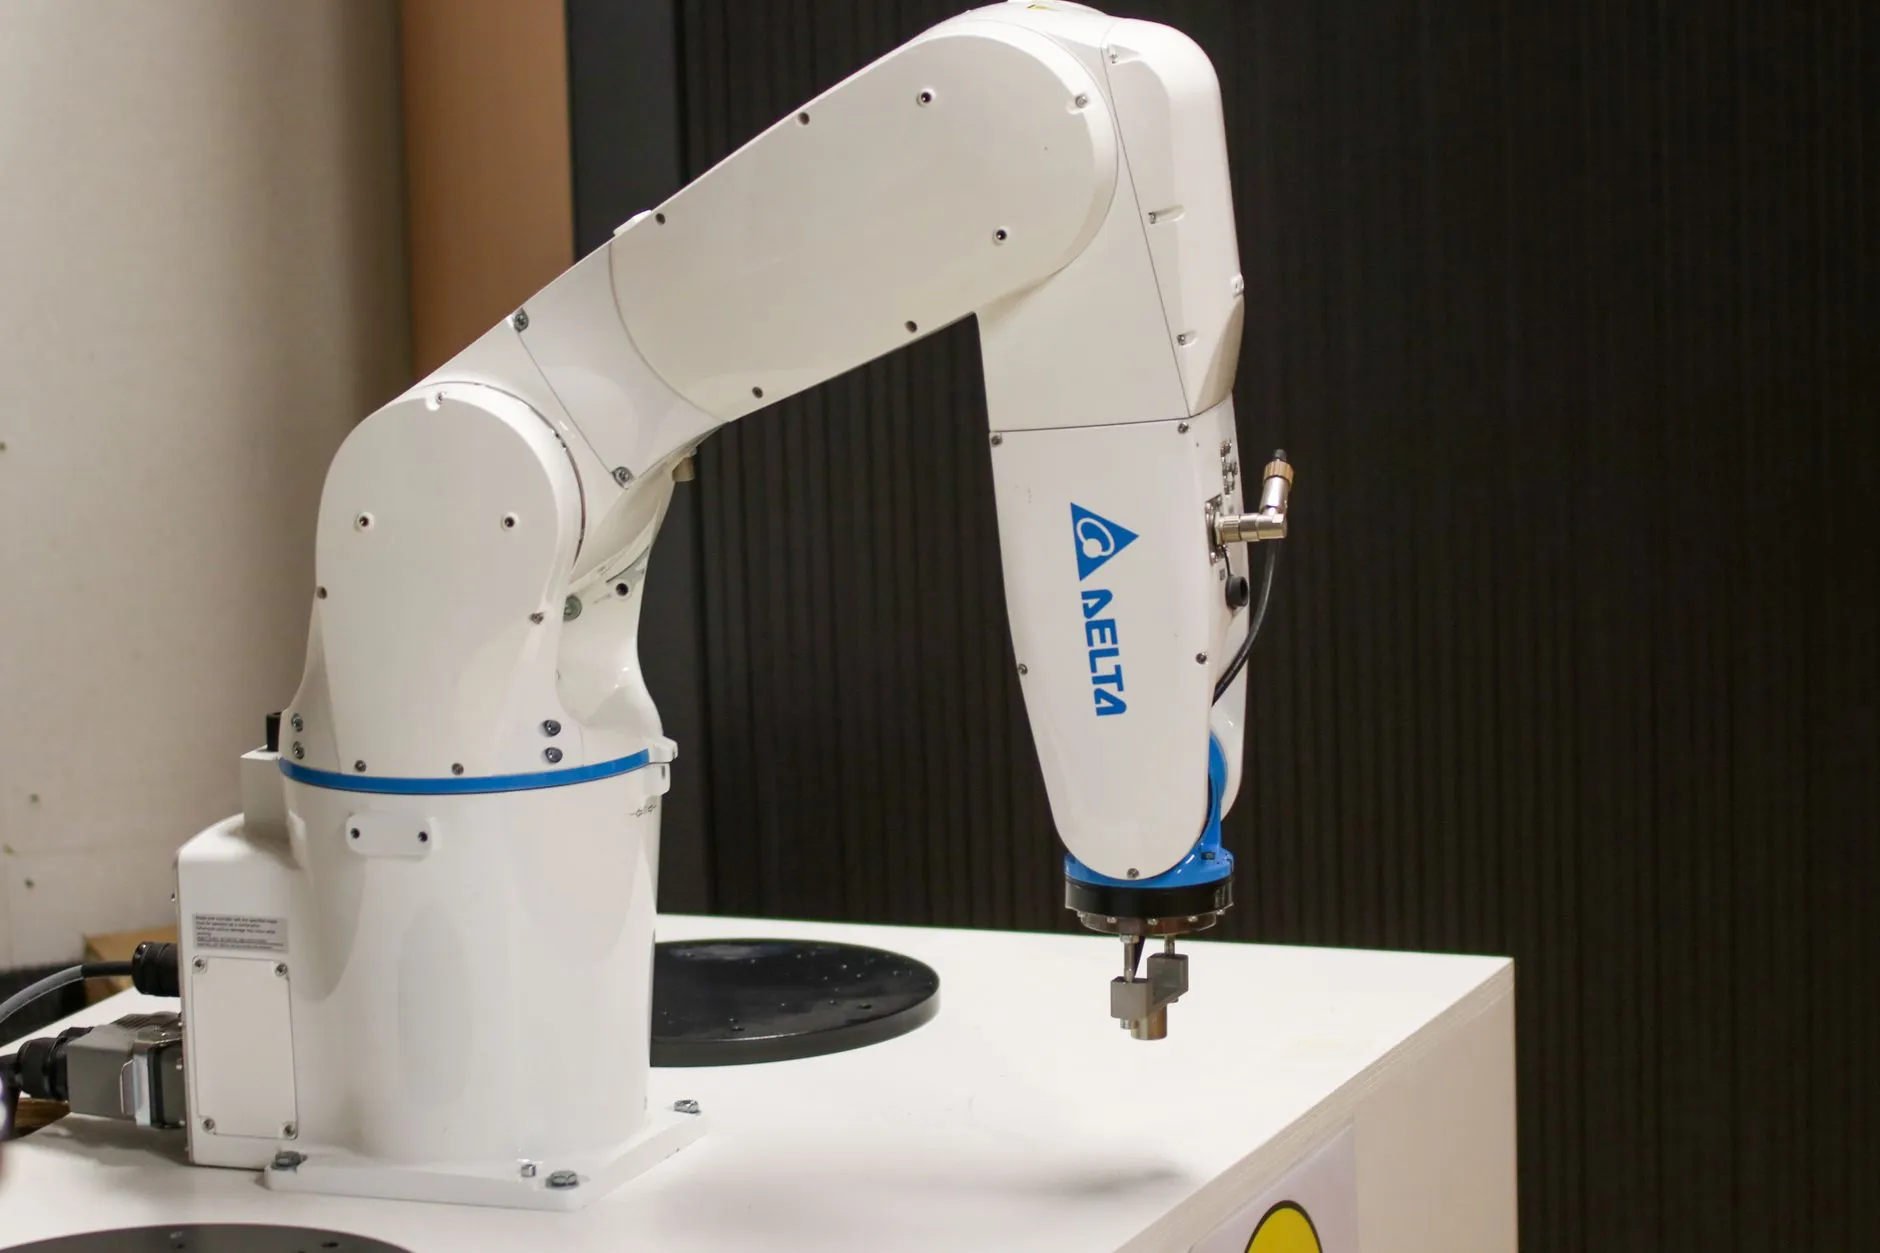
三大技术支点:节拍、换型与能耗
支撑这套联动系统的技术细节,可以拆解为三个看得见摸得着的支点。
- 动态节拍补偿:当包装线因膜卷更换或喷码检测出现0.5-3秒的微停时,码垛机不会傻等。系统会根据缓存区的实时堆垛量,自动调整码垛机的抓取速度与轨迹半径,利用“时间差”消化波动。在湖北某调味品工厂的实测中,这种补偿让整线综合效率(OEE)从78%提升至89%。
- 柔性换型算法:面对多规格产品共线生产,速鑫斌码垛机内置了3D视觉识别模块。当包装设备切换箱型时,码垛机的夹具压力与层数编排参数会在40秒内自动更新,无需人工示教,也无需停机等待。
- 能耗协同管理:联动系统会监控整线负载率。当码垛机检测到进料速度低于设定阈值时,会自动切换至节能待机模式,伺服电机功耗下降62%;一旦进料恢复,电机在0.2秒内重新全速响应。
案例:某乳制品企业的“零缓冲”改造
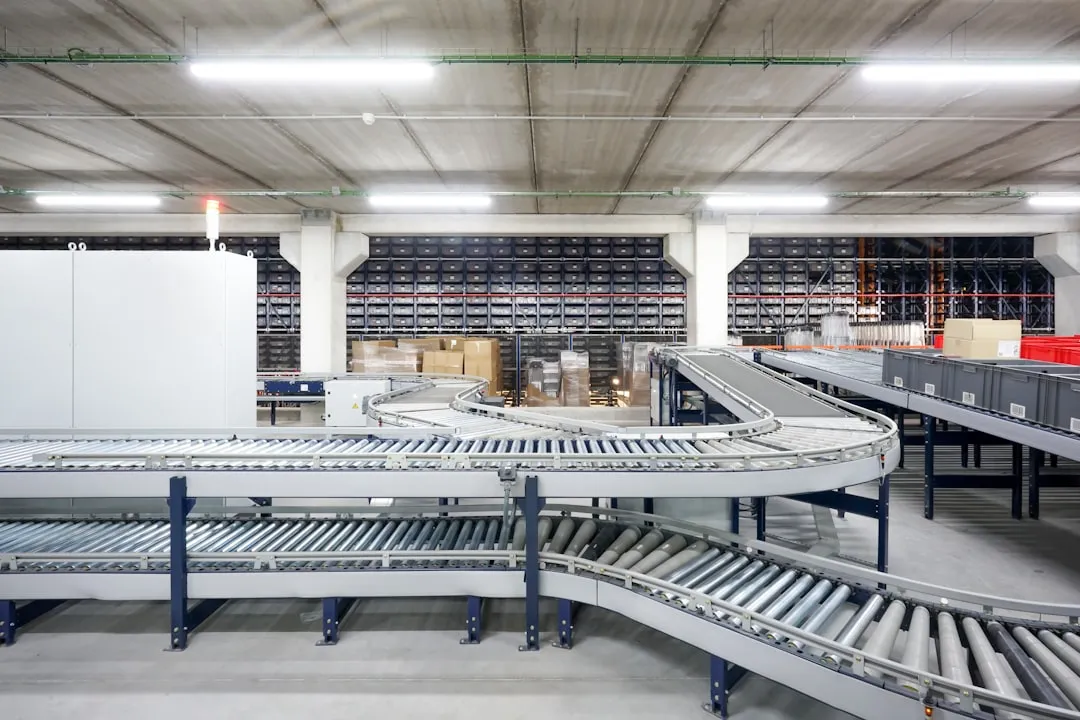
今年年初,我们为湖北一家乳制品企业完成了整线升级。该企业原有两条独立的自动化包装线,每条线末端各配一台传统码垛机。瓶颈在于:两条线的产出速度差异高达15%,导致其中一台码垛机频繁过载,另一台却时常闲置。速鑫斌的方案是引入一套中央调度系统,将两台码垛机与三条输送线组成一个柔性矩阵——任何一条包装线的成品,都可以通过交叉穿梭车,被分配给任意一台码垛机。
改造后的效果立竿见影。该企业的日处理箱数从2.4万箱提升至3.1万箱,而且码垛机与包装设备之间的待料时间几乎归零。更关键的是,这套系统让客户在后续增加新口味产品时,无需再添置任何码垛机,只需在系统里新增一组配方数据即可。
数据之外的隐性价值
很多客户问我们,联动系统到底省了什么?表面看是省了人工和电费,但更深层的价值在于降低了整条包装设备的故障连带风险。过去,一台包装机的小故障可能导致后端码垛机堵料、撞机甚至损坏夹具。现在,联动系统的预判算法会提前2秒感知前端设备的速度异常,并自动调整码垛机的堆垛模式,给维修人员留出宝贵的抢修窗口。
作为一家扎根湖北的自动化设备制造商,速鑫斌科技始终坚信:码垛机不是终点,而是连接包装与物流的桥梁。我们的联动系统,本质上是为这座桥梁装上了智能交通调度系统——让每一箱产品都走最快的路,让每一次停机都不再造成连锁反应。
如果您正在为包装线末端效率犯愁,不妨先问问自己:您的码垛机,是还在单打独斗,还是已经融入了整条产线的脉搏?

